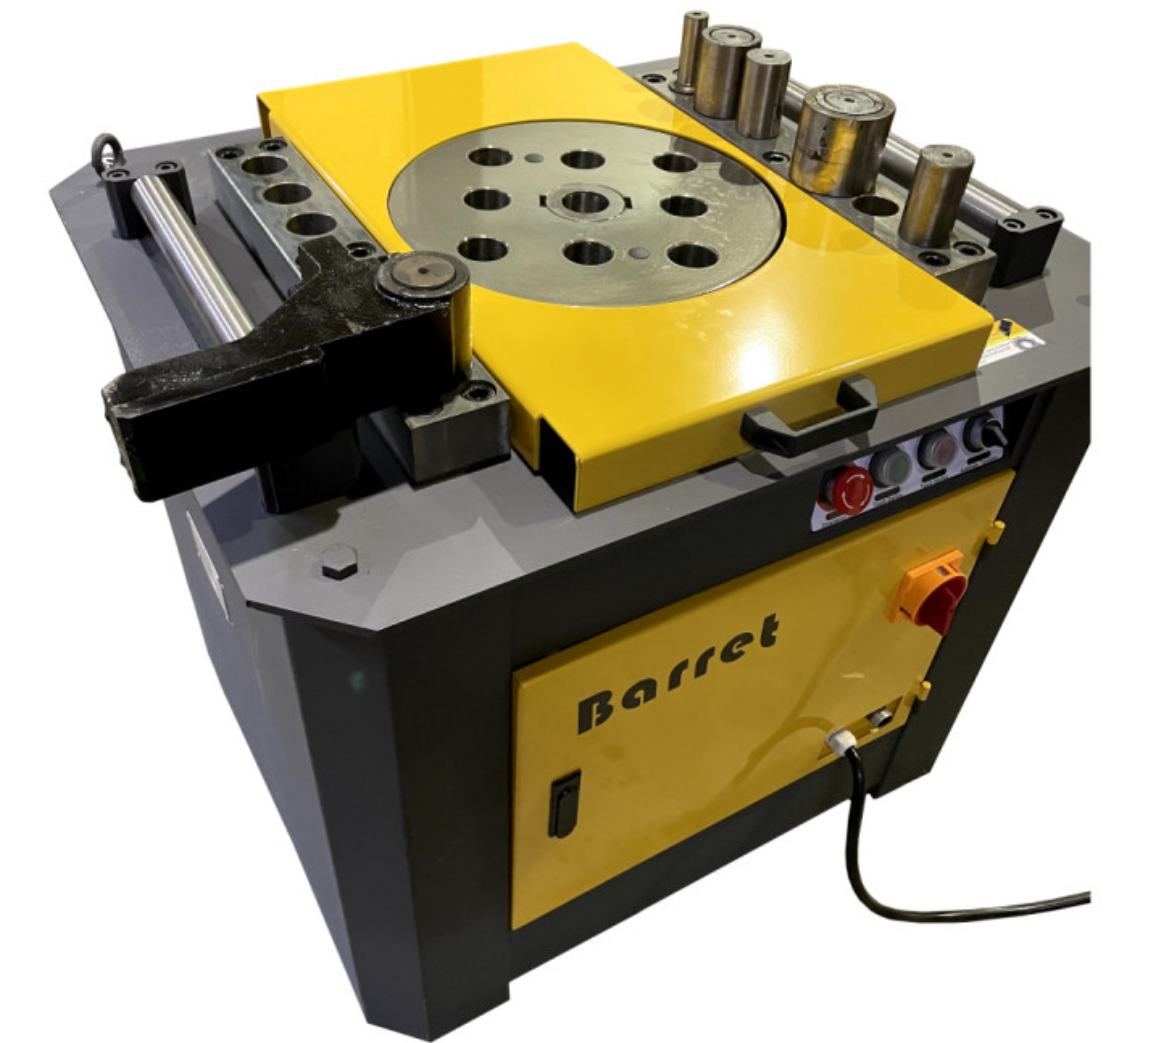
Как избежать повреждения арматуры во время сгибания станком
Трещина на внешнем радиусе изгиба — самая распространенная проблема при работе с арматурой. Она появляется не из-за нехватки качества прута. Чаще виноват неправильно подобранный гибочный станок для арматуры или нарушение технологии самого процесса гибки.
Радиус гибки и скорость подачи
Главное правило — радиус изгиба не может быть меньше минимально допустимого для конкретного диаметра прута. Для арматуры 12 миллиметров минимальный радиус обычно составляет 2,5 диаметра прута. Сниженный радиус растягивает внешний слой металла сверх его предела пластичности, и появляется трещина, невидимая сразу, но критическая для несущей способности каркаса.
Скорость подачи диска или рычага тоже оказывает влияние на результат направления. Резкий рывок при гибке создает локальную перегрузку в точке контакта с упором. Плавное равномерное движение распределяет нагрузку по всей длине дуги изгиба, и металл деформируется без концентрации напряжения в одной точке.
Гибочный станок для арматуры с правильно подобранным диаметром гибкая делает качественный изгиб без дополнительных усилий оператора. Слишком маленький гибочный ролик для толстого прутка заставляет металл изгибаться сильнее, чем допускают его механические свойства, что становится прямой причиной образования микротрещин в зоне изгиба. В интернет-магазине Budmir гибочные станки для арматуры подобраны по диапазону диаметров, поэтому можно сразу проверить, покрывает ли конкретная модель толщину прута, с которым придется работать на объекте.
Температура металла и состояние оборудования
Холодный прут зимой ведет себя иначе, чем летом. Металл при низких температурах становится более хрупким, и резкий изгиб холодной арматуры повышает риск появления трещин даже при соблюдении правильного радиуса. В холодное время следует сбавлять скорость подачи и избегать рывков еще строже, чем при теплой погоде.
Состояние самого оборудования определяет качество каждого изгиба. Изношенный упор или производимый диск гибки создают неравномерный контакт с прутом, и сила прикладывается не по всей поверхности, а в отдельных точках. Это и есть скрытая причина повреждений, которые владелец ошибочно приписывает самой арматуре.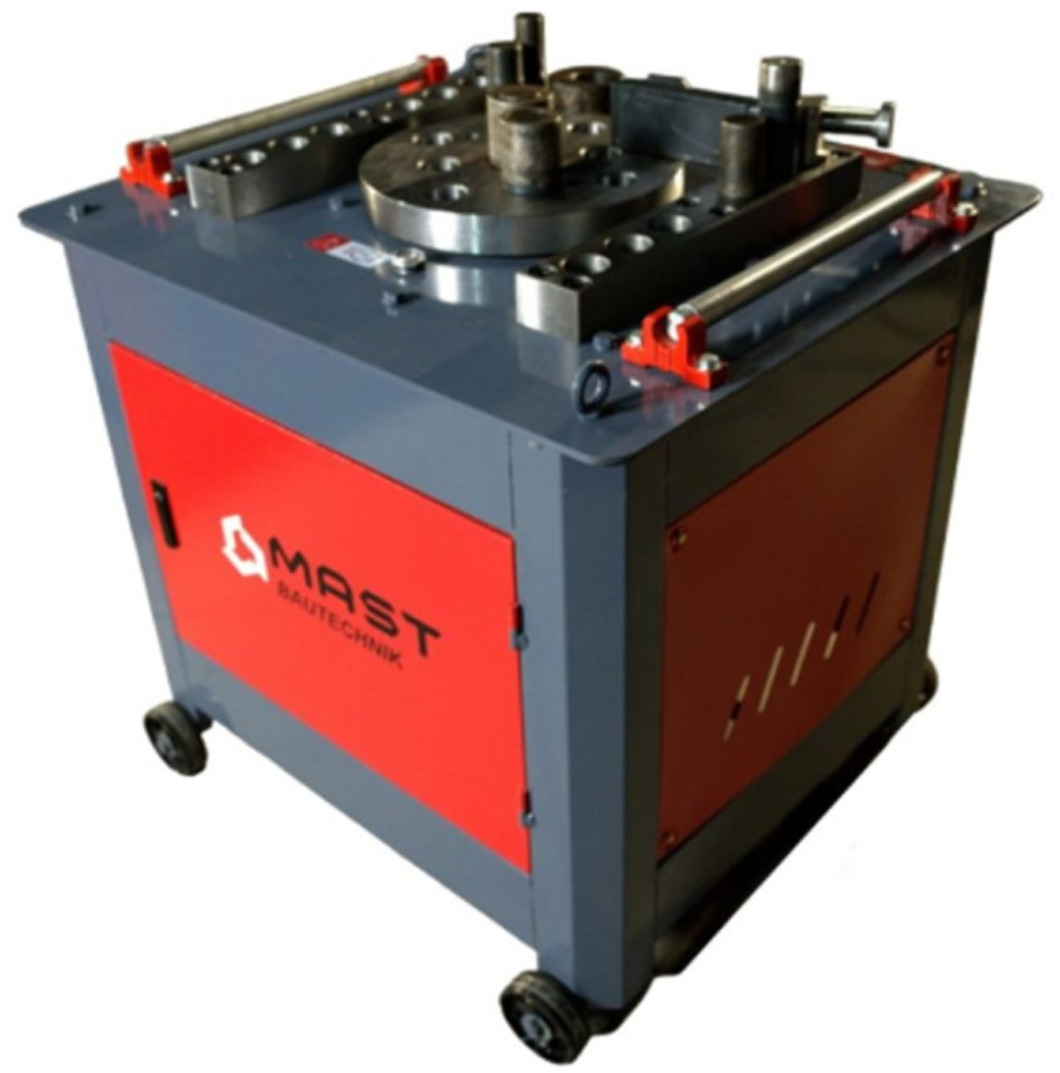
Гибочный станок для арматуры следует регулярно проверять на люфт в рабочих узлах: даже небольшой люфт диска изменяет траекторию изгиба и повышает нагрузку на металл непредсказуемым способом. Плановая проверка перед сезоном заготовки стоит гораздо меньше, чем переработка бракованного каркаса уже на объекте.
Толщина прута, превышающая паспортную характеристику станка, — еще одна распространенная причина повреждений. Механизм, рассчитанный на 16 миллиметров, при попытке согнуть 20-миллиметровый прут работает на грани возможностей, а металл в таком случае страдает первым.
Проверить паспортные параметры перед покупкой или заменой оборудования проще, когда перед глазами весь ассортимент с четкими техническими характеристиками. В интернет-магазине Budmir представлены модели станков разной мощности для разного диаметра арматуры — можно подобрать технику, которая гнет металл аккуратно, без трещин и излишней нагрузки на прут.